
vicino
Scegli il tuo sito
Globale
Mezzi sociali
Visualizzazioni: 165 Autore: Editor del sito Orario di pubblicazione: 2026-05-02 Origine: Sito


La sicurezza energetica globale dipende sempre più dalla riuscita integrazione della produzione di biomassa su larga scala nella rete elettrica rinnovabile. Mentre i fornitori di energia industriale abbandonano i combustibili fossili, la domanda di pellet di legno consistenti e ad alta densità ha raggiunto un picco senza precedenti. Tuttavia, ridimensionare la produzione per soddisfare questi requisiti presenta notevoli ostacoli meccanici e operativi per i gestori degli impianti. La maggior parte degli impianti su larga scala perdono tra l’8% e il 15% della produzione teorica a causa dell’instabilità operativa, un margine che si traduce in migliaia di tonnellate di produzione mancata ogni anno. Per ottenere l'output necessario senza compromettere la longevità delle apparecchiature è necessario l'implementazione di Soluzioni professionali per macchine pellet costruite attorno a variabili ingegneristiche verificate piuttosto che a dati di capacità principali. Produttori come BISON MACHINE (SHANDONG BISON MACHINE CO., LTD.) hanno costruito sistemi integrati appositamente per affrontare queste inefficienze su scala industriale.
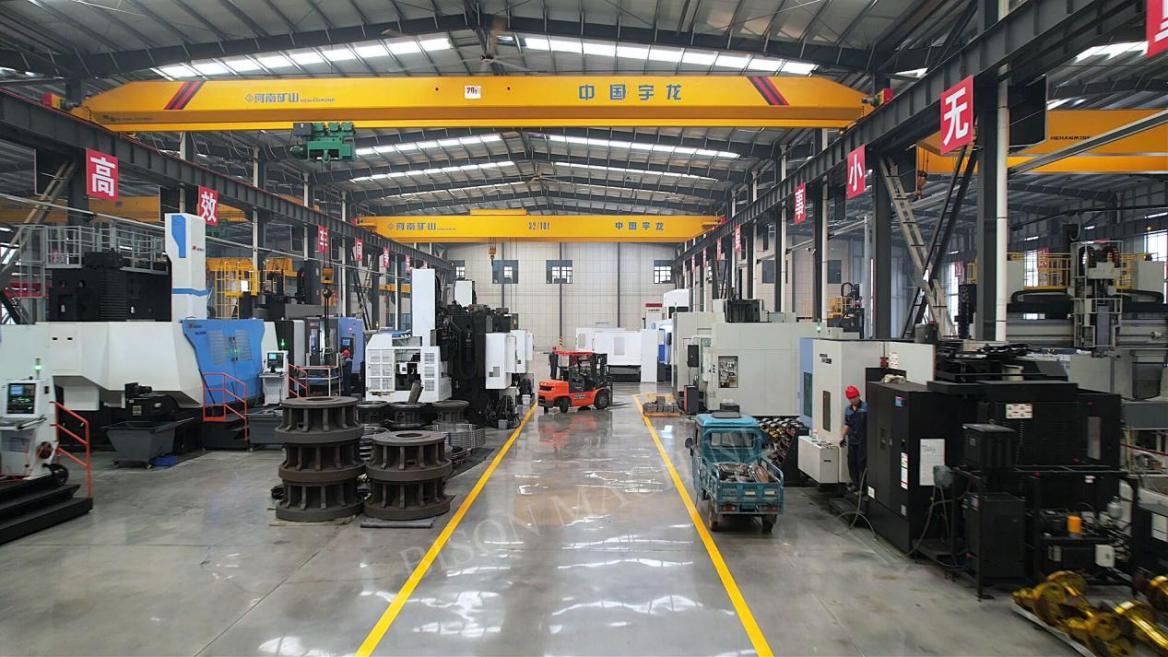
Gli impianti a biomassa su larga scala operano secondo un diverso insieme di regole economiche rispetto ai laboratori su piccola scala. In un ambiente di fornitura con volumi elevati, anche un calo dell’1% nell’efficienza produttiva può comportare migliaia di tonnellate di produzione mancata ogni anno. In pratica, i gestori di impianti che eseguono operazioni da 50.000 a 200.000 TPY segnalano costantemente gli stessi tre punti critici operativi.
Il primo è la velocità di avanzamento instabile. Quando la biomassa entra nella pressa a impulsi anziché in un flusso continuo, la corrente del motore oscilla tra il 65% e il 110% del carico nominale, attivando arresti di protezione più volte per turno.
Il secondo è l'accumulo di calore all'interno dello stampo dell'anello. Nei sistemi mal progettati, le temperature superficiali dello stampo superano i 110°C durante il funzionamento prolungato a carico elevato. A questa soglia, la lignina inizia a carbonizzarsi anziché legarsi, producendo pellet più deboli e accelerando l’usura dello stampo di una percentuale stimata dal 30% al 40%.
Il terzo è rappresentato dai tempi di inattività non pianificati dovuti a piccoli guasti meccanici. Un cuscinetto a rulli usurato, un condizionatore intasato o un alimentatore disallineato possono mettere fuori servizio un'intera linea di produzione per 4-8 ore. Per un impianto che produce 12 tonnellate all’ora, ogni arresto rappresenta da 48 a 96 tonnellate di perdita di produzione.
Oltre a questi tre punti critici, le centrali elettriche su larga scala richiedono pellet con contenuto di umidità, valore calorico e integrità strutturale uniformi. Raggiungere questa uniformità su larga scala non richiede solo motori ad alta potenza: richiede una profonda comprensione del flusso di materiale e della dinamica termica del processo di compressione. Gli impianti che subiscono due eventi di chiusura prevenibili a settimana in genere perdono tra le 5.000 e le 10.000 tonnellate di capacità produttiva annuale a causa di problemi che una corretta progettazione ingegneristica potrebbe eliminare.
Molti operatori rispondono alle carenze di capacità semplicemente espandendo la propria flotta di attrezzature. Tuttavia, l'espansione parallela senza affrontare la sincronizzazione a monte raramente fornisce i guadagni di output attesi. Uno scenario comune illustra il problema: un impianto da 50.000 TPY che funziona al 78% di utilizzo aggiunge un terzo mulino a pellet, prevedendo di aumentare la produttività a 75.000 TPY. Sei mesi dopo, la produzione effettiva si stabilizza a 58.000 TPY, molto al di sotto dell’incremento previsto.
La causa principale risiede nello squilibrio delle apparecchiature a monte. Se l'essiccatore non riesce a fornire costantemente la materia prima con un'umidità del 10-15%, o se il mulino a martelli non riesce a mantenere una dimensione uniforme delle particelle di 10 mm, altri mulini a pellet condividono semplicemente lo stesso flusso di input limitato. L’aggiunta di macchine senza espandere in proporzione la capacità di pretrattamento, trasporto e raffreddamento crea nuovi colli di bottiglia anziché rimuovere quelli esistenti.
La produzione industriale sostenibile dipende da tre variabili misurabili, ciascuna legata al comportamento specifico delle apparecchiature.
Stabilità della velocità di avanzamento. Un coefficiente di variazione inferiore al 5% nella velocità di scarico dell'alimentatore è la soglia che separa le piante stabili da quelle instabili. Al di sopra di questa soglia, le oscillazioni del carico del motore superano i margini operativi di sicurezza, costringendo gli operatori a far funzionare la linea al di sotto della capacità nominale.
Bilancio termico della matrice ad anello. Le temperature della superficie dello stampo devono rimanere entro l'intervallo compreso tra 80°C e 95°C per un rammollimento ottimale della lignina. Al di sotto di questo intervallo, i pellet non riescono a legarsi e si sbriciolano durante il raffreddamento. Al di sopra di esso, il materiale stesso dello stampo inizia a faticare, con una perdita di durezza misurabile dopo 800-1.200 ore di funzionamento.
Perdita di energia di trasmissione. I riduttori standard perdono tra il 6% e il 10% dell'assorbimento del motore sotto forma di calore e vibrazioni. I gruppi di ingranaggi in lega rettificati di precisione riducono questa perdita al 3-4%, il che si traduce direttamente in più pellet per kilowattora consumato.
La della serie XGJ è progettata attorno alle tre variabili di cui sopra. macchina per pellet ad anello verticale Il suo orientamento verticale consente alla forza centrifuga e alla gravità di lavorare in tandem, distribuendo il materiale della biomassa in modo uniforme sulla superficie dello stampo e stabilizzando la variazione della velocità di alimentazione al di sotto della soglia critica del 5%. Questa distribuzione uniforme previene anche il surriscaldamento localizzato che spesso affligge i progetti di mulini orizzontali.
La gestione termica utilizza un alloggiamento ventilato dello stampo e una distanza ottimizzata tra rullo e stampo per mantenere le temperature superficiali entro l'intervallo target di 80-95°C durante il funzionamento prolungato. Questa gamma protegge sia la chimica del legame della lignina che l'integrità metallurgica dello stampo, estendendo la vita utile tipica dello stampo da 600-800 ore in apparecchiature standard a 1.200-1.800 ore in condizioni comparabili.
Il sistema di trasmissione utilizza acciai legati di alta qualità e ingranaggi rettificati di precisione con trattamento termico sotto vuoto, riducendo la perdita di energia a circa il 3,5%. Combinato con cuscinetti rinforzati e un alloggiamento della scatola del cambio per impieghi gravosi, questo design riduce al minimo le vibrazioni che accelerano l'usura nelle macchine di qualità inferiore.
Le prestazioni delle apparecchiature sono necessarie ma non sufficienti per il successo di un impianto su larga scala. Tre funzionalità aggiuntive separano i produttori qualificati dai fornitori che si limitano a spedire hardware.
Ingegneria dell'integrazione di linea. La vera efficienza industriale richiede l’integrazione verticale dell’intera catena del valore: dalla scortecciatura e cippatura dei tronchi fino alla polverizzazione, essiccazione, pellet e raffreddamento. SHANDONG BISON MACHINE CO., LTD. i progetti completano quadri di produzione annua di 200.000 tonnellate in cui ciascuna fase è calibrata come parte di un sistema sincronizzato anziché di unità indipendenti. Questa integrazione elimina le discrepanze tra monte e valle che minano i progetti di espansione parallela.
Messa in servizio e formazione degli operatori. Le linee di pellettizzazione industriali richiedono da 4 a 8 settimane di calibrazione in loco prima di raggiungere un rendimento stabile. BISON MACHINE fornisce supporto tecnico sul campo durante la messa in servizio e formazione strutturata per gli operatori locali, garantendo che il team tecnico dell'impianto possa monitorare i modelli di usura, interpretare i dati di carico del motore e regolare i parametri di alimentazione in modo indipendente.
Logistica dei ricambi. Gli anelli, i rulli, i cuscinetti e i gruppi di ingranaggi richiedono tutti una sostituzione periodica. Un produttore con una logistica di esportazione consolidata e hub di inventario regionali riduce significativamente i tempi di consegna dei componenti critici, prevenendo tempi di inattività prolungati quando le parti soggette a usura raggiungono la fine del ciclo di vita.
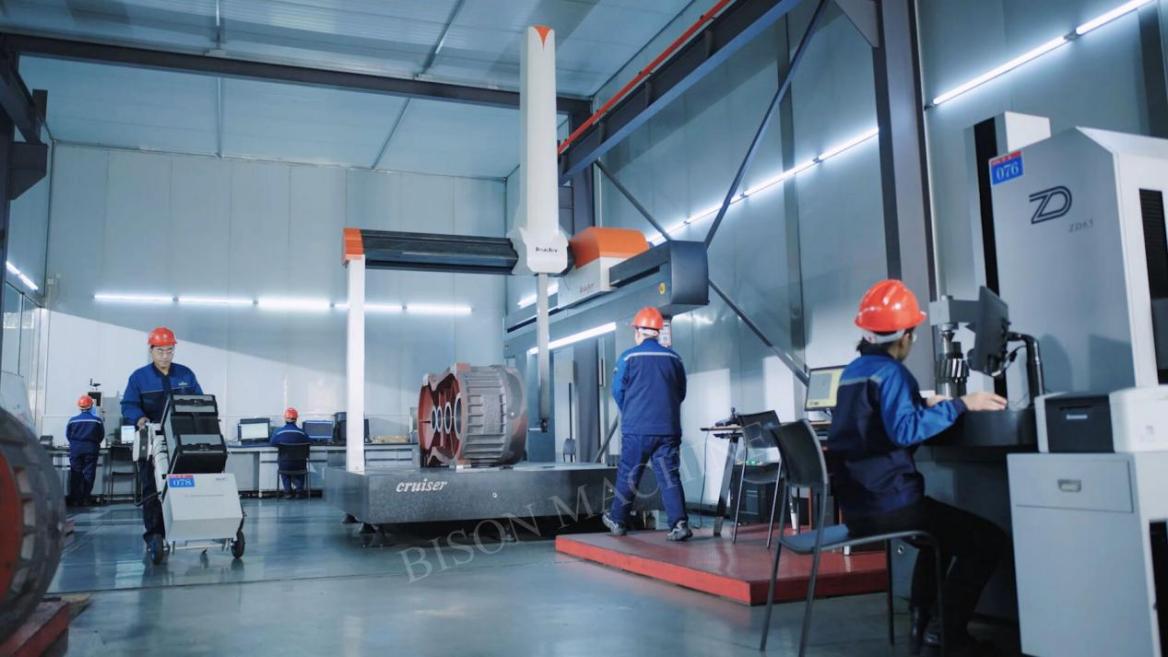
Il divario prestazionale tra gli impianti a biomassa medi e quelli migliori della categoria dipende dal fatto che le variabili ingegneristiche siano misurate, monitorate e gestite. Gli impianti che trattano la produzione di pellet come un sistema, con stabilità della velocità di alimentazione, equilibrio termico ed efficienza di trasmissione come parametri di controllo primari, superano costantemente quelli che si concentrano solo sulla capacità del motore installato. Per gli operatori su larga scala che pianificano nuova capacità o ammodernano le linee esistenti, la scelta del partner per le apparecchiature determina se le proiezioni di output si traducono nell’effettivo tonnellaggio consegnato. BISON MACHINE costruisce le sue offerte industriali attorno alle variabili che determinano effettivamente l'economia dell'impianto, supportate da capacità di integrazione della linea, messa in servizio e parti di ricambio che vanno oltre la consegna dell'hardware.
Per ulteriori informazioni sulle soluzioni personalizzate per la biomassa e sulla tecnologia del pellet industriale, non esitate a contattarci contattaci.


